Для большасці вытворцаў хлебабулачных вырабаў сігнал трывогі з'яўляецца не падчас агляду выставы або прэзентацыі пастаўшчыка. Ён з'яўляецца, калі штомесячны агляд эфектыўнасці паказвае рост вытворчасці на дваццаць працэнтаў, пры гэтым чысты прыбытак застаецца на тым жа ўзроўні, што і ў папярэднім квартале. Больш заказаў на куплю. Больш запланаваных змен. Больш рук на вытворчасці. Аднолькавая рэнтабельнасць. Гэты цыкл, які разгортваецца на працягу паслядоўных справаздачных перыядаў, з'яўляецца найбольш відавочным сігналам таго, што этап другаснай упакоўкі стаў структурным бар'ерам для бізнесу, і што ручная ўпакоўка ў кардонныя скрынкі — гэта той самы вузкі кут, які цягне ўсё ўніз.
У гэтым артыкуле разглядаецца, як аўтаматызаванае абсталяванне для ўпакоўкі тортаў вырашае чатыры найбольш актуальныя праблемы, з якімі сутыкаюцца вытворцы хлебабулачных вырабаў на этапе кардоннай упакоўкі: павелічэнне выдаткаў на працоўную сілу, нестабільная якасць кардоннай упакоўкі, уздзеянне забруджвання падчас апрацоўкі прадукцыі і прынцыповая немагчымасць павелічэння прапускной здольнасці без павелічэння колькасці персаналу з той жа хуткасцю.
Выдаткі на працоўную сілу ў харчовай прамысловасці працягваюць апярэджваць рост вытворчасці на станцыях ручной упакоўкі.
Схаваная структура выдаткаў на ручных кардонных станцыях
Чаму «проста дадайце яшчэ аднаго работніка» ніколі не працуе
Пакавальны пункт з трыма-пяццю супрацоўнікамі выглядае разумна ў табліцы выдаткаў. Насамрэч, кожная з гэтых пасад мае цэлы шэраг выдаткаў, якія ніколі не адлюстроўваюцца ў выглядзе асобнага пункта: час, затрачаны на падбор персаналу і сумоўі, абавязковая сертыфікацыя бяспекі харчовых прадуктаў, дакументацыя для ўкаранення, страхавыя ўзносы і непазбежнае зніжэнне аб'ёмаў вытворчасці, пакуль пачаткоўцы вывучаюць правільную глыбіню ўстаўкі і ціск закрыцця клапанаў. На большасці рынкаў харчовай прамысловасці рэальныя гадавыя выдаткі на аднаго работніка пакавальнага пункта — з улікам абавязковых узносаў, страхавання, інвестыцый у навучанне і выдаткаў на замену з-за цякучасці кадраў — складаюць ад 1,4 да 1,8 базавай заработнай платы. Калі гэты множнік ужываецца да пункта, дзе працуюць чатыры работнікі ў дзве змены, рэальны гадавы кошт ручной кардоннай устаноўкі немагчыма ігнараваць. І ў большасці выпадкаў ён перавышае кошт набыцця абсталявання, якое яго заменіць.
Рызыка рэпутацыі брэнда з-за нявопытных рук
Ручныя ўпаковачныя станцыі пакутуюць ад дэфіцыту паслядоўнасці, які пагаршаецца кожны раз, калі на лінію выходзіць новы чалавек. Дасведчаныя людзі разумеюць дакладны вугал устаўкі, правільную сілу зачаплення клапанаў і тое, як заўважыць няправільна выраўнаваную кардонную скрынку, перш чым яна пачне рухацца далей па плыні. Нядаўнія супрацоўнікі гэтага не робяць — і наступствы зусім не абстрактныя. Клапаны, якія развальваюцца на паліцах крам, куты, якія выглядаюць пагнутымі адразу пасля выезду з скрынкі, празрыстыя вітрыны, падрапаныя падчас загрузкі — гэта менавіта тыя дэфекты, якія прыводзяць да вяртання плацяжоў рознічнымі гандлярамі і ў выніку трапляюць у водгукі спажыўцоў. Для брэнда хлебабулачных вырабаў, які пастаўляе тавары ў сеткі супермаркетаў або каналы электроннай камерцыі, нават невялікая партыя скаргаў на ўпакоўку можа знішчыць рознічныя партнёрскія адносіны, на развіццё якіх спатрэбіліся гады.
Парадокс маштабавання: даходы растуць, прыбытак спыняецца
Калі аб'ёмы заказаў рэзка ўзрастаюць, прадпрыемства, якое залежыць ад ручной упакоўкі, мае толькі адзін адказ: прыцягнуць больш людзей. Гэтая рэакцыя дарагая, павольная і звязана са зніжэннем прыбытку. Сезонныя часовыя супрацоўнікі маюць больш высокія стаўкі на чалавека, але забяспечваюць меншую прапускную здольнасць. Пастаянныя папаўненні патрабуюць месяцаў найму і адаптацыі, што несумяшчальна з трохтыднёвым пікам попыту. У выніку кампанія павялічвае свой прыбытак, але не можа пашырыць сваю рэнтабельнасць, таму што кожная дадатковая вырабленая адзінка патрабуе дадатковай адзінкі працы, якая спажывае прыбытак, закладзены ў гэтую адзінку. Калі не выправіць гэтую дынаміку, яна пагаршаецца на працягу кварталаў, пакуль вытворчасць не стане структурна стратнай пры большых аб'ёмах.
Харчовыя кампаніі сутыкаюцца з ростам накладных выдаткаў на працоўную сілу і схаванымі выдаткамі на працу на станцыях ручной кардоннай упакоўкі. Новыя супрацоўнікі прыносяць дэфекты ўпакоўкі і рызыку для брэнда, а павелічэнне колькасці персаналу ў пагоні за павелічэннем аб'ёмаў вытворчасці толькі яшчэ больш зніжае прыбытак.
Што насамрэч робіць аўтаматызаванае абсталяванне для ўпакоўкі тортаў
Поўная механізаваная паслядоўнасць другаснай упакоўкі
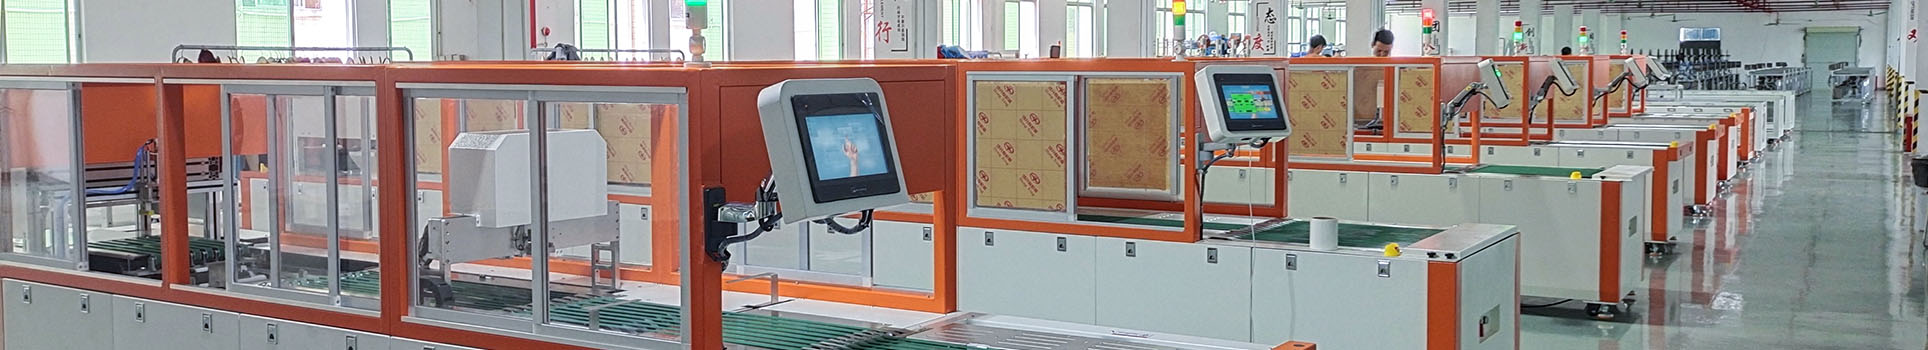
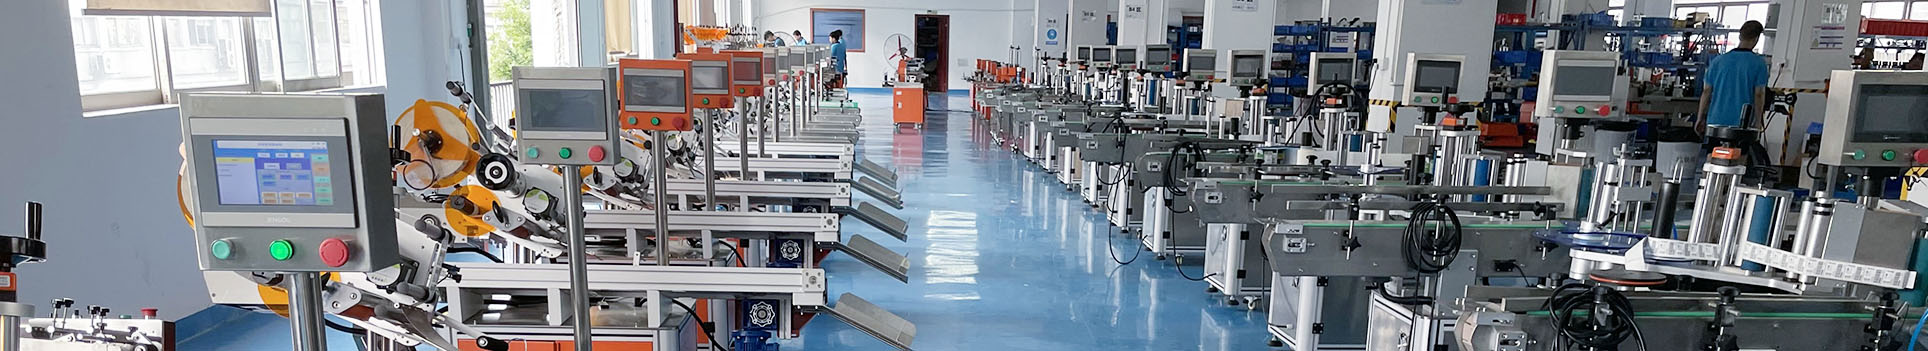
Аўтаматызаваная ўстаноўка для ўпакоўкі тортаў UBL выконвае ўсю паслядоўнасць другаснай упакоўкі ў адным бесперапынным механічным цыкле: зборка нарыхтовак з магазіна, адкрыццё клапана з боку падачы, устаўка прадукту праз вузел штурхача, запячатванне клапана падгінаннем канца і выгрузка гатовай кардоннай скрынкі на выходны канвеер. Адзінае месца, дзе патрабуецца ўдзел чалавека, знаходзіцца ў месцы загрузкі прадукту — адзін аператар размяшчае прадукт або латок у ўваходны канал у правільнай арыентацыі. Кожная аперацыя паміж падавальнікам нарыхтовак і выхадам запячатанай кардоннай скрынкі выконваецца самой машынай.
Для вытворцы хлебабулачных вырабаў, дзе раней на станцыі кардоннай упакоўкі працавалі чатыры чалавекі — адзін збіраў скрынкі, два загружаў прадукцыю, адзін запячатваў клапаны, — такая канфігурацыя аб'ядноўвае станцыю пад кіраўніцтвам аднаго аператара. Скарачэнне колькасці рабочай сілы адбываецца адразу і пастаянна, пачынаючы з першага ж вытворчага цыклу. Акрамя таго, на прадукцыйнасць абсталявання не ўплываюць змены, перапынкі на адпачынак, назапашаная стомленасць або разрыў у вопыце паміж вопытным аператарам і тым, хто працуе на лініі другі тыдзень.
Кантроль забруджвання на этапе кантакту з прадуктам
На станцыі ручной упакоўкі хлебабулачных вырабаў кожны чалавек, які апрацоўвае кардонныя скрынкі, перамяшчае прадукт або зачыняе клапаны, уяўляе сабой патэнцыйны вектар забруджвання. Аб'екты кантралююць гэты ўзровень забруджвання з дапамогай аднаразовых пальчатак, фіксатараў для валасоў і санітарных стандартных аперацыйных працэдур — кожны з якіх дадае накладныя выдаткі на выкананне патрабаванняў, і ні адзін з іх цалкам не ліквідуе рызыку. Аўтаматызаваная сістэма ўпакоўкі тортаў цалкам выключае кантакт з чалавекам на этапах зборкі скрынкі, загрузкі прадукту і запячатвання клапанаў. Адзіная кропка кантакту з чалавекам у аўтаматызаванай паслядоўнасці — гэта ўваход, дзе індывідуальна ўпакаваны прадукт паступае ў канал загрузкі. Для вытворцаў, якія працуюць у адпаведнасці з сертыфікацыяй HACCP або сістэмамі аўдыту бяспекі харчовых прадуктаў трэціх бакоў, скарачэнне кропак кантакту з чалавекам на этапе другаснай упакоўкі забяспечвае як паляпшэнне эксплуатацыйнай дзейнасці, так і вымерную перавагу ў адпаведнасці з патрабаваннямі.
Аўтаматызаванае абсталяванне забяспечвае бяспеку харчовых прадуктаў і кантроль забруджвання на працягу ўсяго працэсу другаснай упакоўкі.
Раўнамернае закрыццё клапанам на кожнай скрынцы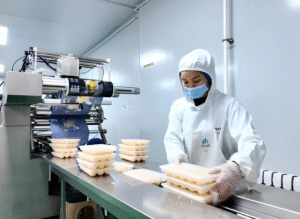
Запячатванне кардонных скрынак патрабуе пастаяннага механічнага ціску, які прыкладаецца пад правільным вуглом да абодвух канцавых клапанаў адначасова. Ручныя аператары дасягаюць прымальных вынікаў дзякуючы паўторнай практыцы і ўкаранёнай звычцы, што азначае, што іх дакладнасць зніжаецца па меры праходжання змены і надыходу стомленасці, і вагаецца ў розных людзей у залежнасці ад сілы счаплення і асабістай тэхнікі. Аўтаматызаваная сістэма ўпакоўкі ў кардонныя скрынкі прымяняе аднолькавую сілу закрыцця і геаметрыю да кожнай скрынкі ў кожным цыкле, незалежна ад таго, як доўга працуе змена. Вынікам з'яўляецца ўпакоўка, гатовая да захоўвання, якая выглядае ідэнтычна ад першай скрынкі дня да апошняй — чыстыя куты, цалкам зачыненыя клапаны, бездакорныя вітрыны.
Прыклад з практыкі: вытворца замарожаных хлебабулачных вырабаў маштабуецца без пашырэння колькасці персаналу
Вытворца, які спецыялізуецца на замарожанай рознічнай выпечцы — індывідуальна загорнутых лустачках швейцарскай булачкі, па восем штук у рознічнай скрынцы з загнутымі канцамі — эксплуатаваў ручную ўпаковачную станцыю з трыма-чатырма рабочымі. Па меры павелічэння аб'ёмаў рознічных пакупнікоў і дадання другой вытворчай змены станцыі патрабавалася ад шасці да васьмі ўпаковачных рабочых у абедзвюх зменах для падтрымання прадукцыйнасці. Пасля ўкаранення двух аўтаматызаваных машын для ўпакоўкі тортаў UBL колькасць прамых работнікаў на станцыі скарацілася з шасці-васьмі ў дзве змены да двух — адзін аператар прыёму на машыну ў змену. Абсталяванне працуе з прадукцыйнасцю ад 50 да 700 скрынак у хвіліну, што перавышае сярэдні паказчык ручной лініі ў 18-22 скрынкі ў хвіліну, адначасова ліквідуючы падзенне прадукцыйнасці, якое ўзнікала, калі часовы персанал меў праблемы з тэхнікай закрыцця скрынак з загнутымі канцамі.
Раскладзеныя швейцарскія рулеты ўкладваюцца ў кардонныя скрынкі і запячатваюцца машынай для ўпакоўкі тортаў UBL.
Інтэграцыя была простай: лінія паддонаў, якая ўваходзіла ў склад, падавала асобна загорнутыя лустачкі на стужку, якая падавала харчы на ўваход кожнай машыны. Аператар размяшчаў кожны паддон у пункце загрузкі. Машына займалася зборкай нарыхтовак, устаўкай прадукцыі і запячатваннем клапанаў. Гатовыя рознічныя скрынкі выходзілі на злучальны канвеер, які вёў непасрэдна да наступнага этапу халоднага ланцуга ўпакоўкі. Існуючая канструкцыя скрынкі — скрынка з загнутымі канцамі і празрыстым вітрынавым акном — не патрабавала ніякіх мадыфікацый. Лінія была ўведзена ў эксплуатацыю на працягу 48 гадзін пасля ўстаноўкі, уключаючы арыентацыю аператара і каліброўку хуткасці.
Рэнтабельнасць інвестыцый: чаму вытворцы хлебабулачных вырабаў хутчэй аднаўляюць капітал
Чаму прадказальны аб'ём заказаў скарачае тэрмін акупнасці
Вытворцы хлебабулачных вырабаў, якія пастаўляюць тавары ў рознічны гандаль або грамадскае харчаванне, звычайна працуюць па заказах на куплю або кантрактах на пастаўку з вызначанымі абавязацельствамі па аб'ёмах. Гэтая прадказальнасць вытворчасці робіць прагнозы рэнтабельнасці інвестыцый у абсталяванне для ўпакоўкі тортаў надзейнымі: няма ніякіх сумневаў адносна таго, ці назапасіць машына дастатковую колькасць цыклаў, каб апраўдаць капітальныя выдаткі. Аб'ект, які працуе пяць дзён на тыдзень у дзве змены і мае хуткасць 25 скрынак у хвіліну на працягу шасці прадуктыўных гадзін у змену, вырабляе прыблізна 900 000 скрынак у месяц з дапамогай адной устаноўкі — прапускная здольнасць, да якой не можа дасягнуць ніводная ручная станцыя пры параўнальных выдатках працы.
Калі штогадовую эканомію ад аб'яднання ручной станцыі для чатырох чалавек у аўтаматызаваную станцыю для аднаго чалавека параўнаць з коштам набыцця абсталявання, то перыяд акупнасці для большасці хлебабулачных аперацый пры цяперашніх умовах выдаткаў на працоўную сілу складае ад дзесяці да чатырнаццаці месяцаў. На рынках з больш высокімі выдаткамі на працоўную сілу або там, дзе лінія працуе больш за дзве змены, аднаўленне можа быць яшчэ хутчэйшым. Інжынерная каманда UBL прадастаўляе дакументаваны аналіз рэнтабельнасці інвестыцый, адаптаваны да канкрэтнай структуры выдаткаў на працоўную сілу кожнага кліента, канфігурацыі змен і мэтавага аб'ёму вытворчасці перад пакупкай.
Што не зменіцца пасля пераходу
Вытворцы хлебабулачных вырабаў перад пераходам на аўтаматызаванае абсталяванне для ўпакоўкі тортаў часта хвалююцца, ці прымусіць пераход змяніць фармат прадукту, спецыфікацыі кардонных скрынак або паток упакоўкі пасля іх. У стандартным сцэнарыі разгортвання нічога з гэтага не змяняецца. Машына настроена ў адпаведнасці з існуючымі памерамі кардонных скрынак і бягучым фарматам прадукту. Інтэрфейс канвеера пасля іх — гэта прамы механічны інтэрфейс, на рэалізацыю якога звычайна патрабуецца менш за дзень. Аперацыйная каманда вывучае інтэрфейс машыны і працэдуру прыёму на працягу двухгадзіннага ўводнага занятку — большасць аператараў самастойна кіруюць абсталяваннем на працягу двух-трох дзён. Пераход ад ручнога да аўтаматызаванага рэжыму — гэта ўстаноўка абсталявання і скарачэнне колькасці персаналу, а не рэдызайн вытворчай лініі.
Крытэрыі выбару: што ацаніць перад купляй
Стыль кардоннай упакоўкі і фармат закрыцця
Кардонныя машыны з падвойным закрыццём апрацоўваюць стандартныя фарматы скрынак з падвойным закрыццём — абодва канцавыя клапаны ўстаўлены і злучаны. Гэта пераважны тып скрынак для рознічнай упакоўкі хлебабулачных вырабаў і кандытарскіх вырабаў. Калі ваша бягучая скрынка выкарыстоўвае альтэрнатыўны спосаб закрыцця — дно з зашчапкай, клейкае ўшчыльненне або вечка на шарнірах — патрабуецца іншая канфігурацыя кардоннай машыны. Тэхнічная каманда UBL разглядае спецыфікацыю скрынкі і фармат прадукту, перш чым рэкамендаваць канкрэтную мадэль. Устаноўленай працэдурай для пацверджання сумяшчальнасці з'яўляецца адпраўка фізічных узораў як скрынкі, так і прадукту для выпрабавання на аб'екце UBL перад пакупкай.
Абсталяванне для кардоннай упакоўкі прадуктаў харчавання ў эксплуатацыі, аўтаматычна ўпакоўвае прадукты ў кардонныя скрынкі на хуткаснай вытворчай лініі.
Супастаўленне прапускной здольнасці і інтэграцыя з вышэйшымі прадуктамі
Хуткасць працы машыны павінна быць сінхранізавана з хуткасцю падачы матэрыялу вышэй па плыні — няхай гэта будзе з лініі латкоў, канвеернай стужкі або ручной загрузкі аператарам. Хуткая праца абсталявання, чым дазваляе падача вышэй па плыні, стварае цыклы прастою без паляпшэння прадукцыйнасці. Павольная праца, чым падача вышэй па плыні, стварае вузкае месца. Інжынерная каманда UBL складае карту існуючай схемы лініі кліента і хуткасці выхаду вышэй па плыні, каб наладзіць кардонную машыну на адпаведную хуткасць перад устаноўкай. Гэтая сінхранізацыя з'яўляецца часткай стандартнай перадпродажнай тэхнічнай ацэнкі.
Санітарныя нормы і патрабаванні да матэрыялаў
Вытворцы хлебабулачных вырабаў, якія працуюць у адпаведнасці з пэўнымі санітарнымі класіфікацыямі, асабліва тыя, хто апрацоўвае свежыя або астуджаныя прадукты, могуць запатрабаваць паверхні абсталявання, сумяшчальныя з перыядычнай ачысткай або мыццём. Машыны для ўпакоўкі тортаў UBL вырабляюцца з паверхняў, якія кантактуюць з ежай, з нержавеючай сталі, дзе гэтага патрабуюць фармат прадукту і спецыфікацыі кліента. Калі ваша прадпрыемства працуе ў адпаведнасці з вызначаным стандартам бяспекі харчовых прадуктаў, які ўказвае патрабаванні да матэрыялаў абсталявання, гэта неабходна пацвердзіць з камандай UBL падчас этапу агляду прадукту.
Як пачаць
UBL прапануе пробныя ўзоры перад купляй. Дашліце ўзор прадукцыі і загатоўку кардоннай скрынкі на аб'ект UBL, і каманда інжынераў выканае тэставы цыкл на машыне і прадаставіць відэадакументацыю вынікаў, уключаючы якасць закрыцця скрынкі, хуткасць цыклу і любыя неабходныя карэкціроўкі фармату. Стандартныя канфігурацыі кардонных машын з падгінаннем даступныя для адпраўкі на наступны працоўны дзень пасля падпісання кантракту. Індывідуальныя канфігурацыі для нестандартных памераў скрынкі або спецыяльных патрабаванняў санітарыі звычайна адпраўляюцца на працягу трох месяцаў пасля зацвярджэння дызайну.
Час публікацыі: 24 ліпеня 2026 г.